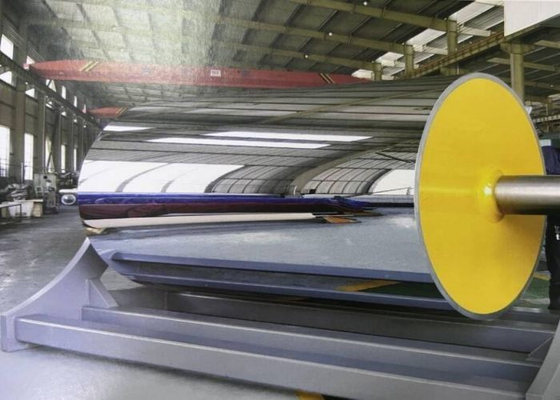
Rouleau de refroidissement à double coque contre à coque simple: un guide complet pour l'extrusion de films à grande vitesse
Réponse rapide
Un rouleau de refroidissement à double coque est un rouleau de refroidissement à deux parois dans lequel un déflecteur hélicoïdal soudé transforme l'espace entre un noyau intérieur et une mince coque extérieure en un canal étroit continu.Parce que le noyau porte une charge de flexion, la coque de travail peut être de 8 ‰ 15 mm au lieu de 25 ‰ 40 mm, et comme le canal est fermé, la vitesse du liquide de refroidissement reste de 1,5 ‰ 3 m/s par rapport à la surface de transfert de chaleur.Le résultat est un coefficient de transfert de chaleur plus efficace de 30 à 50% et une homogénéité transversale de ± 1 °C., ou ± 0,5 °C avec une inclinaison variable, ce qui vaut la peine d'être payé au-dessus d'environ 250 m/min sur les réseaux larges, et généralement pas en dessous de 150 m/min sur les grades non optiques.
Les principaux enseignements
· Les performances thermiques sont déterminées par l'épaisseur de la coque et la vitesse du liquide de refroidissement, et non par le diamètre.
· L'uniformité transversale, et non la température moyenne, détermine le brouillard, la mesure et la cristallinité.
· Un circuit à double enveloppe réduit la pression de trois à six fois plus qu'une cavité ouverte.
· Les canaux étroits dégagent d'abord de la saleté et ne peuvent pas être brossés, donc la filtration est une exigence de conception.
· "Double-shell" décrit une famille; le profil de la hauteur et la qualité de la soudure déterminent le résultat.
· L'acceptation doit être mesurée à la charge, avec la résine de production et le débit de production.
Tableau de synthèse
|
Nom de l'article
|
Définition
|
|
Fonction
|
Élimination thermique contrôlée d'une toile de polymère fondu ou semi-fondu
|
|
Construction
|
Carcasse de travail extérieure + noyau intérieur + déflecteur hélicoïdal soudé
|
|
Épaisseur de la coque extérieure
|
8 ̊15 mm pour la plupart des films
|
|
Noyau intérieur
|
Structural; partage la flexion et la charge de coupe avec la coque
|
|
Vitesse du canal
|
10,53 m/s, turbulence au mur
|
|
Surface
|
chrome dur 80 ‰ 150 μm à 800 ‰ 1 000 HV
|
|
Finissez!
|
Ra 0,02 ‰ 0,05 μm (BOPP/CPP); 0,005 ‰ 0,02 μm (BOPET); ≤ 0,01 μm (optique)
|
|
L'uniformité
|
±1 °C typique; ±0,5 °C de pente variable
|
|
Chute de pression
|
Trois à six fois une cavité ouverte équivalente
|
|
Durée de vie
|
10 à 15 ans avec l'eau traitée et le décapage
|
Définition
A double-shell chill roll — also called a double-jacketed or spiral-baffle cooling roll — is a heat-transfer roll in which the coolant does not occupy a free internal volume but is constrained to a helical path between two concentric cylindersLe cylindre extérieur est la surface de travail; le cylindre intérieur est structural; le baffle hélicoïdal est soudé entre eux et détermine à la fois la trajectoire du débit et une grande partie de la rigidité du rouleau.
Il diffère des trois modèles voisins. Un rouleau à coque unique ou à cavité ouverte a un mur et un intérieur vide. Un rouleau perforé périphériquement perce des trous près de la surface d'un mur épais.Un rouleau multi-zones divise la face en circuits contrôlés indépendamment pour le profilageChacun a sa place; la spirale à double coque est le choix principal pour la coulée de film car elle équilibre le transfert de chaleur, l'uniformité et la fabrication.
Principe de fonctionnement
Les quatre résistances
La chaleur du polymère doit traverser, en série: l'interface de contact entre la toile et la coquille; la couche de chrome; la paroi de la coquille; et la couche limite du liquide de refroidissement.
L'interface de contact est généralement la plus grande et la plus négligée. L'air piégé entre un rouleau lisse et une toile en mouvement rapide est un excellent isolant.Les boîtes à vide et le pivotement électrostatique existent précisément pour effondrer cette couche., et aucune conception de rouleau ne compense son absence.
La couche de chrome contribue à peu de résistance à 80 ‰ 150 μm, mais régit la libération, l'usure et, à travers sa finition, le comportement de nucléation qui se manifeste sous forme de brume.
Le terme mur est l'épaisseur divisée par la conductivité. C'est pourquoi une coque de 12 mm surpasse une coque de 32 mm à un diamètre et un débit identiques, et pourquoi le support structurel interne est une caractéristique thermique,pas seulement mécanique..
Le terme de couche limite du liquide de refroidissement est inverse au coefficient de transfert de chaleur local.5°3 m/s dans un canal étroit, il est mince et renouvelé continuellement.
Ce que fait la chaîne
Un canal hélicoïdal fermé fait trois choses qu'une cavité ouverte ne peut pas: il empêche les courts-circuits, car il n'y a pas de chemin de faible résistance au centre.donc la couche limite reste mince d'un bout à l'autreIl permet également de varier la hauteur: le raccourcissement progressif du plomb le long de la face compense l'augmentation de température du liquide de refroidissement lui-même.l'aplatissement du profil de surface qui, autrement, serait incliné de l'entrée à la sortie.
Arithmétique de dimensionnement
L'élimination de chaleur requise est le débit de masse × chaleur spécifique × baisse de température admissible. Pour le polypropylène, la chaleur latente de cristallisation doit être ajoutée.son omission sous-estime le droit de 15 à 25% sur le BOPPLe temps de contact est l'angle d'enroulement en radians × rayon ÷ vitesse de coulée. Le débit de liquide de refroidissement découle de la charge et de l'augmentation de la température admissible, et la vitesse du canal découle du débit et de la section transversale du canal.
Trois vérifications permettent de détecter la plupart des erreurs de dimensionnement: le calcul utilise-t-il la feuille la plus épaisse au débit maximal; utilise-t-il la température du liquide de refroidissement saisonnier la plus élevée;et la vitesse résultante reste à l'intérieur de la plage turbulente à ce flux?
Les avantages
· Flux thermique plus élevé par unité de surface, permettant une vitesse de coulée plus élevée à une qualité constante.
· Uniformité plus étroite de la toile transversale, réduction de la variation de l'échelle, du brouillard et des bordures.
· Une réponse plus rapide au démarrage et lors des changements de grade, car la coque de travail a moins de masse.
· Meilleur comportement lors des excursions saisonnières à température de l'eau.
· Une spécification de performance qui peut être mesurée et appliquée, plutôt que dimensionnelle.
Applications
Les rouleaux de refroidissement à double coque sont standard sur les sections de coulée BOPP et BOPET, les lignes de coulée CPP et PE, le film optique, le film séparateur de la batterie au lithium, le revêtement par extrusion et les fûts de refroidissement par stratification,et sur feuille coulée où la qualité de la surface est importante.
Ils sont moins convaincants sur les lignes de conversion étroites, sur les lignes de tôle lentes avec une longue durée de contact et sur les catégories d'emballages non optiques où ±3 °C est acceptable.
Comparaison du matériel
|
Matériau de coquille
|
Conductivité
|
Le comportement de corrosion
|
Quand choisir
|
|
Acier au carbone
|
Très haut
|
Besoins d'eau traitée et inhibition
|
Casting de films standard
|
|
Acier allié (forgé)
|
Très haut
|
Bien avec le traitement
|
Rouleaux larges à grande charge
|
|
d'acier inoxydable
|
Environ un tiers de moins
|
C' est excellent.
|
Chimique agressive de l'eau, contact avec les aliments
|
|
Acier au carbone chromé
|
Haute (couche mince)
|
Une bonne protection de surface
|
Par défaut pour les niveaux de film
|
|
Céramique/carbure enduit
|
Modérée
|
Très élevé
|
Tissu abrasif ou fortement adhésif
|
Application Comparison
|
Films
|
Sensibilité à l'extinction
|
Objectif d'uniformité
|
Finissez!
|
Notes de conception
|
|
Le BOPP
|
Modérée
|
± 1 °C
|
Ra 0,02 ‰ 0,05 μm
|
Tensions variables sur les toiles supérieures à 4 m
|
|
BOPET
|
Très haut
|
±0,5 ̊1 °C
|
Ra 0,005 ‰ 0,02 μm
|
Le taux d'éteinte fixe la teneur en matière amorphe
|
|
Le RPC
|
Modérée
|
±1 ̊2 °C
|
Ra 0,02 ‰ 0,05 μm
|
Le comportement de libération est critique
|
|
Optique
|
Très élevé
|
±0,5 °C
|
Ra ≤ 0,01 μm
|
G1.0 équilibre, écoulement ≤ 0,01 mm
|
|
Séparateur
|
Très élevé
|
±0,5 °C
|
Ra ≤ 0,01 μm
|
Nettoyage et filtration essentiels
|
Matrice des applications dans l'industrie
Guide de sélection
Répondez à six questions dans l'ordre.
1Quelle est la charge thermique?Débit, épaisseur de la feuille, température de fusion et température de sortie requise.
2Quel est le pire des cas?Un rouleau de taille moyenne offre une uniformité moyenne lorsqu'il est poussé.
3Quelle uniformité le produit a-t-il besoin?±2 °C pour les emballages généraux, ±1 °C pour les emballages BOPP et BOPET standard, ±0,5 °C pour les emballages optiques et les séparateurs.
4La largeur est-elle suffisamment grande pour justifier une hauteur variable?Au-dessus d'environ 4 m, un canal à hauteur uniforme affichera une pente mesurable d'entrée à sortie à moins que la hauteur ne soit compensée.
5Les services publics peuvent livrer?Un rouleau de 6 ̊8 m peut avoir besoin de 60 ̊90 m3/h à une chute de pression trois à six fois supérieure à celle d'une cavité ouverte.
6L'eau est-elle traitée?Si ce n'est pas le cas, soit prévoyez des dépenses pour la filtration et le décapage, soit acceptez un intervalle plus court entre les services.
LeRuloir de refroidissement BOPPetRouleau de refroidissement PRSLes pages présentent les deux architectures contre ces six questions.
Guide de l'approvisionnement
Incluez ce qui suit dans la demande.
· Déclaration de droits:qualité de polymère, débit en kg/h, largeur et épaisseur de la feuille coulée, vitesse de coulée, température de fusion et de sortie, température d'entrée du liquide de refroidissement au mois le plus chaud, et si la section utilise un couteau à air,boîte à vide ou bain d'eau.
· Calcul de la tailleau pire des cas, avec des hypothèses énoncées.
· Débit et chute de pressionà cette tâche, afin que la pompe et les conduites puissent être vérifiées.
· Géométrie du canal:le nombre de départs, le profil d'enfoncement, la section transversale du canal, l'épaisseur du déflagrant, la préparation et la pénétration de la soudure.
· Dessin de la coquille:qualité et certificat du matériau, épaisseur de paroi, spécification du chrome et gamme d'épaisseurs.
· Rapports d'inspectiondébit radial, cylindricité, degré d'équilibre dynamique, épaisseur de chrome, trace de Ra et test de fuite hydrostatique ou d'hélium du circuit.
· Protocole d'acceptation à la charge:Scanner par thermocouple ou par infrarouge à plusieurs positions transversales, avec résine de production et débit.
Quatre questions séparent les fournisseurs compétents des assembleurs: peuvent-ils fabriquer sur un dessin à rouleaux existant; peuvent-ils fournir des certificats d'usine pour les matériaux de coque et de déflecteur;peuvent-ils soutenir le remplacement OEM sans dessinUn fabricant professionnel de rouleaux industriels répond aux quatre questions avec des documents plutôt que des adjectifs.
Coût et coût total de la propriété
Un rouleau à double coquille coûte généralement 1,5 à 2,2 fois plus cher qu'un rouleau à coquille unique de même dimension.réduit le découpage des bords et les rejets de jauge; réduction de la dégradation liée au brouillard sur les grades optiques et métallisables; et la capacité de maintenir la vitesse de la ligne par temps chaud au lieu de baisser.
En revanche, l'énergie de la pompe est plus élevée en raison de la chute de pression, l'intervalle de dépollution est plus court si le traitement de l'eau est faible et le coût de réparation est plus élevé si une soudure de protection tombe en panne.Dans la pratique, le retour sur investissement d'une large ligne BOPP ou BOPET est généralement déterminé par le rendement et le temps de fonctionnement plutôt que par l'énergie, et tombe généralement entre 12 et 24 mois lorsqu'un problème d'uniformité mesurée existe avant le remplacement.
Analyse des défaillances
|
Problème
|
Cause possible
|
Solution recommandée
|
|
Gradient de bord à bord sous charge
|
Réchauffement du liquide de refroidissement le long de la face; inclinaison uniforme sur un rouleau large
|
Spécifier la hauteur variable; vérifier la répartition du débit entre les chemins
|
|
La bande centrale est chauffée.
|
Sédiments dans une zone à basse vitesse; débit contournant un déflecteur
|
Décalages; essais sous pression; filtration de 100 à 200 μm
|
|
Une bande froide soudaine après des années de service.
|
Craquage par fatigue dans une soudure à déflecteur
|
Borescope et essai de pression; réparation ou remplacement de la coque
|
|
Marquages de relâchement, collant, perte de lustre local
|
Chrome contaminé ou usé; point chaud local dû à la pollution
|
Nettoyer et repoliser; mesurer Ra; re-scanner à la charge
|
|
Perte progressive de capacité de refroidissement
|
Écaille ou biofilm du côté de l'eau; filtre bloqué
|
Flux de log et ΔT; dépollution; traitement de l'eau de restauration
|
|
Bandes de mesure des vibrations et périodiques
|
Déséquilibre, usure du roulement, écoulement des articulations
|
Examen du bilan; remplacement des roulements; vérification de l'alignement
|
|
Pits au bord de l'eau
|
Eau non traitée; couple métallique différent à la soudure
|
Contrôle chimique et inhibiteur; considérer la coque inoxydable
|
|
Chute de pression élevée après mise en service
|
Joints défectueux, blocage partiel
|
Comparaison avec la ligne de base de mise en service; décapage et inspection
|
Guide de maintenance
Tous les mois:une baisse de ΔT à débit constant indique une pollution avant que la qualité du film ne change.
Quatrième trimestre:inspecter la face chromée sous lumière oblique pour les marques, les traces d'usure et l'accumulation des bords; vérifier la pression différentielle du filtre; vérifier les fuites et les vibrations de l'articulation rotative.
Chaque année:mesurer la dérive radiale et la signature de vibration à la vitesse de fonctionnement; examiner l'état du roulement; confirmer que la balance n'a pas dérivé après une réparation.
Tous les deux à quatre ans:décaler le circuit. L'intervalle dépend de la dureté de l'eau, de la qualité de la filtration et de la fermeture de la boucle. Utiliser une méthode de décaling approuvée pour le matériau de la coque et neutraliser soigneusement.
Sur une bande inexpliquée:Une fissure de soudure de déflecteur imite un problème d'encrassement et le nettoyage ne le réparera pas.
Étude de cas
Type de client:Producteur de films BOPP, Asie du Sud-Est.
Le film:12 ‰ 18 μm de BOPP simple et métallisable, en plus d'une qualité métallisée.
Conditions de fonctionnement:6largeur de coulée de 0,8 m, vitesse de coulée de 380 m/min, 2400 kg/h, eau de refroidissement à 28°32 °C pendant la saison des pluies.
Le problème:La chaîne a fonctionné sur un rouleau de refroidissement à cavité ouverte à coque unique.Film portant une bande de délimitation récurrente d'environ 900 mm du côté de l'entraînementLa réduction de la température de l'eau à 24 °C réduit légèrement le symptôme et augmente l'énergie du réfrigérateur.
Diagnostic:Le débit était de 45 m3/h, ce qui donnait une faible vitesse dans la cavité ouverte.Une traverse de thermocouple à cinq positions confirme un profil chauffé plutôt qu'une simple pente d'entrée à sortie.
Résolution:Un rouleau de refroidissement à double coque d'un diamètre et d'une longueur de face identiques de 700 mm, un canal en spirale à hauteur variable, une coque extérieure de 14 mm, équilibre G1.0, chrome Ra 0,02 μm.Le débit a été porté à 68 m3/h pour maintenir la vitesse du canal, et un glissement de filtration de 150 μm a été installé en amont de l'articulation rotative.
Résultat:La bande de mesure a disparu de l'analyse du profil, la brume sur les matières métallisables s'est améliorée d'environ 0,4 point de pourcentage,et la ligne a maintenu 380 m/min sans le virage précédent de 20 m/min par temps chaudLe rendement et l'énergie ont été remboursés en 14 mois; le premier décapage a été effectué à 26 mois.Études de casLaDes rouleaux de refroidissement chromés: boîtier BOPP sud-américain de 7,4 met leRouleaux de refroidissement résistant à la corrosion: Amérique du Nord 8,7m BOPP.
Questions fréquentes
Est-ce qu'un rouleau à double coquille est toujours mieux qu'un rouleau à seule coquille?
Non, c'est mieux quand le flux de chaleur et la largeur de la toile font de l'uniformité le facteur limitant pour la qualité ou la vitesse.un rouleau à coque unique bien fabriqué avec un dislocateur interne offre une homogénéité acceptable à moindre coût en capital et avec un accès plus facile au nettoyage.
À quelle vitesse la construction à double coque devient-elle nécessaire?
Il n'existe pas de seuil universel, qui devient par défaut supérieur à environ 250 m/min sur des toiles de plus de 3 m de large, ou lorsque l'uniformité de ±1 °C est spécifiée.En dessous d'environ 150 m/min sur les niveaux non optiques, le bénéfice est généralement marginal..
"Double-shell" est la même chose que "double-jacketed" ou "spiral baffle"?
Ils décrivent une famille: les cylindres à double coquille et à double jaquette désignent les deux cylindres concentriques; le déflecteur spirale décrit l'élément qui crée le canal.Ce qui distingue un bon rouleau d'un mauvais, c'est le pitch., la section du canal et la qualité de la soudure.
Une coquille plus épaisse donne-t-elle un meilleur refroidissement?
La résistance radiale est proportionnelle à l'épaisseur de la paroi, donc une paroi plus épaisse ralentit le flux de chaleur et ajoute de l'inertie thermique.et la construction à double coque existe en partie pour le maintenir aussi bas que possible.
À quelle chute de débit et de pression dois-je m'attendre?
Le débit suit la charge, généralement 1,5 ‰ 3 m/s, ce qui sur un rouleau de 6 ‰ 8 m signifie 60 ‰ 90 m3/h. La chute de pression sur un circuit hélicoïdal étroit est généralement de trois à six fois supérieure à celle d'une cavité ouverte,donc mesurer la pompe contre la courbe du rouleau lui-même.
Est-il possible de convertir un rouleau à coque unique existant?
La conversion nécessite un nouvel ensemble de coquille, de déflecteur, de journal et de joint, plus un rééquilibrage.
Comment vérifier l'uniformité de température avant l'acceptation?
Avec un essai à charge: débit de production, résine représentative et balayage par thermocouple ou par infrarouge à plusieurs positions transversales.Une mesure sans charge ne prouve rien et ne doit pas être acceptée comme preuve..
Quel traitement de l'eau la conception exige- t- elle?
L'eau filtrée, inhibée, en boucle fermée à température stable, avec filtration à 100 à 200 μm en amont de l'articulation rotative.Il attaque les soudures et finit par forcer le remplacement prématuré..
Combien de temps le rouleau va durer?
10 à 15 ans avec l'eau traitée, le défrichage et l'entretien du chrome.Un baffle fissuré modifie ce calcul..
La conception du BOPET change-t-elle par rapport au BOPP?
Oui, le BOPET exige une finition plus fine et une uniformité plus étroite, car le taux de séchage détermine la teneur en amorphes et il est plus sensible à la plaque d'oligomère.Pour la coulée de filmsla gamme et ajuster la finition, la hauteur et la filtration en conséquence.
Conclusion
Pour l'extrusion de films à grande vitesse, le rouleau de refroidissement à double coque est la meilleure solution d'ingénierie, et la raison en est aussi structurelle que thermique.qui élimine la résistance radiale; un canal hélicoïdal fermé maintient la vitesse à la paroi, ce qui élimine la résistance de la couche limite.Ensemble, ils offrent un coefficient de transfert de chaleur plus efficace de 30 à 50% et une bande d'uniformité qui peut être spécifiée, mesurée et appliquée.
Il ne s'agit pas d'une mise à niveau universelle, elle coûte 1,5 à 2,2 fois plus cher, réduit de 3 à 6 fois la pression et punit plus sévèrement un mauvais traitement de l'eau qu'une cavité ouverte.Les lignes non optiques, c' est une marge. Personne n' en a besoin..
La décision concerne un calcul du droit dans le pire des cas. Le cahier des charges concerne l'ordre d'achat: profil d'enfoncement, géométrie du canal, épaisseur de la coque, grade de balance,spécification du chrome et protocole d'uniformité à la chargeLes acheteurs qui écrivent ces six articles obtiennent les performances qu'ils ont payées.Rouleaux de films bi-orientésla gamme et leIndustrie cinématographiqueet de lire leRouleaux de refroidissement PRS pour les lignes BOPP, BOPET et BOPALe conseil de surveillance est chargé d'examiner la demande avant de la rédiger.
Contacts
Je suis Jenny Liu.
Le courrier électronique: sale05@huataogroup.com
Il a été arrêté en janvier 2014 à l'issue d'une enquête menée par la police.
Téléphone / WhatsApp: +86 177 4378 9775
Les hashtags
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization


 Votre message doit contenir entre 20 et 3 000 caractères!