Réponse rapide
Les taches brillantes et les marques de brûlure sur le non-tissé calandré sont toutes deux des défaillances de dose d'énergie à la surface de la bande. Le brillant apparaît lorsque les fibres de surface fondent, coulent et sont pressées à plat ; les marques de brûlure apparaissent lorsque la même surface passe de la fusion à l'oxydation. Dans un pincement de calandre, la bande n'est en contact que pendant 2 à 5 ms et la chaleur pénètre de 13 à 20 µm, de sorte que le résultat est déterminé par trois variables : la température de l'acier à la ligne de contact, la pression de contact locale et le temps de séjour. Maintenez le profil transversal dans la plage de ±1,5 °C, faites correspondre le bombage à la force de ligne réelle et maintenez le pincement ouvert pendant les arrêts — le défaut disparaît normalement en un poste.
Points clés à retenir
· Le brillant est un changement optique de surface ; il ne prouve pas en soi un sur-liage structurel. Les tests de déchirement et d'allongement le confirment.
· Un écart transversal supérieur à ±2 °C est une constatation ; supérieur à ±4 °C, c'est la cause d'une bande visible.
· Une erreur de bombage de 0,03 mm sur une largeur de face de 2 500 mm peut faire chuter la pression du pincement en bordure en dessous du seuil de liage.
· Le temps de séjour est divisé par deux lorsque la vitesse de ligne double, de sorte que la correction de température appliquée par les opérateurs est généralement trop importante et crée le défaut suivant.
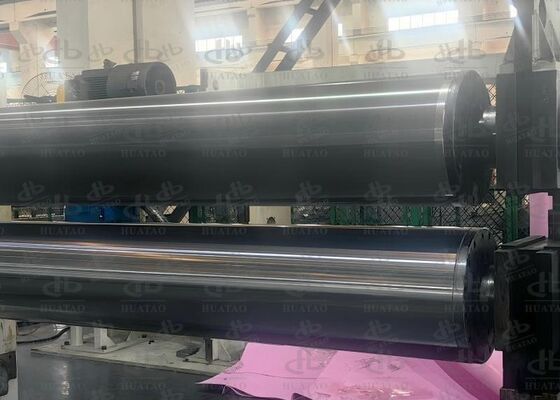
· Le polymère carbonisé sur la coquille isole, chauffe plus que l'acier environnant et imprime une image miroir sur la bande.
· Un arrêt avec le pincement fermé et les rouleaux chauds laisse une tache de brûlure correspondant exactement à la circonférence d'un rouleau.
· L'uniformité, le bombage à charge, le faux-rond à chaud et l'équilibrage doivent figurer sur le bon de commande, vérifiés par les documents livrés avec le rouleau.
Tableau récapitulatif : Signature du défaut et première vérification
| Signature |
Limite |
Position |
Mécanisme probable |
Première vérification |
| Bande satinée |
S'estompe sur 20–50 mm |
Voie fixe ou les deux bords |
Écart de température transversal |
Balayage infrarouge à 3–5 tr/min |
| Brillant, bord dur |
Net, palpable |
Fixe, souvent diagonal |
Plissement, pic de pression, corps étranger |
Impression de pincement, chemin de bande |
| Brillant en forme de motif |
Suit la gravure |
Se répète avec le motif |
Zone d'usure |
Profondeur du motif sous lumière oblique |
| Tache périodique |
Net |
Une fois par révolution |
Dommage à la coquille, dépôt, faux-rond thermique |
Mesure du faux-rond à chaud |
| Calcul du temps de séjour |
Net, forme du pincement |
Largeur totale ou partielle |
Veille avec pincement fermé |
Journal d'arrêt de production |
| Points sombres dans les voies |
Petits, irréguliers |
Voies fixes |
Accumulation carbonisée |
Contrôle visuel à 60–80 °C |
Définition
Un défaut de brillant est une augmentation localisée de la réflexion spéculaire, mesurable par une augmentation des unités de brillant à 60° par rapport à un échantillon de référence, causée par l'aplatissement des fibres, la formation d'un film ou le transfert de motif au niveau du pincement. Un défaut de brûlure est un changement de couleur — jaune, ambre, brun ou noir — avec fragilisation, causé par une oxydation thermique ou une scission de chaîne, parfois avec un résidu carbonisé transféré du rouleau. Le brillant est une réorganisation de surface ; la brûlure est une dégradation chimique.
Principe de fonctionnement
L'énergie de liage est le produit de la température de contact, de la pression de contact et du temps de contact. Le temps de contact est la largeur du pincement divisée par la vitesse de ligne : un pincement de 8 mm à 150 m/min donne 3,2 ms, et à 300 m/min il donne 1,6 ms. La chaleur se diffuse approximativement à la racine carrée de la diffusivité × le temps, ce qui pour les polyoléfines à 0,1 mm²/s est d'environ 18 µm à 3,2 ms et 12,6 µm à 1,6 ms — une fibre de 2 deniers mesure environ 17 µm de large.
Seule la peau extérieure des fibres en contact avec le rouleau atteint la température de liage. Le liage dépend donc de la surface du rouleau, et non de la température moyenne de la bande, et toute variation locale de la température de surface ou de la pression de contact se traduit directement par une variation de la qualité et de l'apparence du liage. La fenêtre d'énergie entre "non lié" et "glacé" n'est souvent que de 10 à 15 °C de température de surface à temps de séjour fixe, c'est pourquoi une erreur de profil modeste produit un défaut visible sur un rouleau par ailleurs acceptable.
Avantages d'un contrôle de profil correct
· Rendement supérieur en première qualité, car les défauts sont éliminés à la source plutôt que triés au bobineur.
· Une fenêtre de processus plus large, de sorte que les changements de vitesse ne nécessitent pas de réécriture de recette.
· Intervalles de nettoyage plus longs, car une température de surface uniforme réduit la dégradation locale.
· Consommation d'énergie plus faible, car un rouleau uniforme n'a pas besoin d'un point de consigne élevé pour masquer un bord froid.
· Une base de référence documentée pour chaque décision de maintenance ultérieure.
Applications et sensibilité
Les non-tissés spunbond et SMS d'hygiène sont les plus sensibles au brillant car le défaut est visible par le consommateur. Les tissus médicaux rejettent la décoloration pure et simple. Les milieux de filtration réagissent par la perméabilité, car une zone glacée a une porosité effondrée. Les géotextiles tolèrent les variations d'apparence mais sont vulnérables à la brûlure à basse vitesse où le temps de séjour est long. Les qualités d'intérieur automobile interprètent les variations de brillant de motif comme des décalages de couleur dans la pièce finie.
Comparaison des matériaux
| Option |
Température de surface |
Uniformité |
Points forts |
Limites |
| Rouleau en acier chauffé à l'huile |
jusqu'à 250 °C |
±2–3 °C |
Masse thermique stable et élevée |
Chauffage lent, pertes en bordure |
| Rouleau chauffé par induction |
jusqu'à 275 °C |
±1–1,5 °C par zone |
Réponse rapide, contrôle par zone |
Complexité du contrôle |
| Cartouche ou résistance chauffante |
jusqu'à 200 °C |
±4–6 °C |
Faible capital, rétrofit |
Inégal sur les grandes largeurs |
| Coquille chromée dure |
— |
— |
Résistance à l'usure, réparable |
Glace si sur-poli |
| Coquille revêtue de céramique |
— |
— |
Anti-adhérent, haute résistance à l'usure |
Coût plus élevé, réparation spécialisée |
| Rouleau contre-rouleur en caoutchouc ou PU |
— |
— |
Pincement uniforme, protège le motif |
Dérive de dureté et d'usure |
Comparaison des applications
| Application |
Défaut dominant |
Spécification prioritaire |
Secondaire |
| Spunbond d'hygiène |
Bandes de brillant en bordure |
Uniformité ±1,5 °C |
Bombage à charge |
| SMS médical |
Points de brûlure |
Propreté de surface, anti-adhérent |
Protocole de nettoyage |
| Milieux de filtration |
Zones glacées |
Uniformité du pincement, contrôle de la zone de contact |
Profondeur du motif |
| Spunlace |
Brillant de motif, marques de tambour |
Concentricité du tambour |
Tension de la bande |
| Géotextile |
Brûlure à basse vitesse |
Gestion du temps de séjour |
Réponse du chauffage |
| Intérieur automobile |
Désaccord de brillant |
Uniformité sur toute la largeur |
Cohérence de la finition |
Guide de sélection
1. Largeur de travail par rapport à la largeur de face. La largeur de face doit dépasser la largeur de travail d'une marge de coupe ; les effets de bord se situent dans cette marge. Un rouleau aussi large que la bande fonctionnera toujours à chaud sur les extrémités.2. Température et vitesse de montée en température.
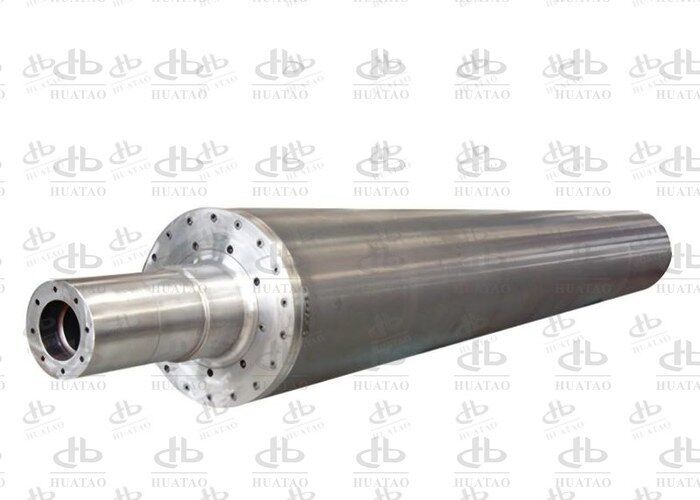
L'induction répond en quelques minutes ; les systèmes à huile nécessitent un échauffement contrôlé pour éviter les chocs thermiques.3. Force de ligne en N/mm. Convertissez en force totale et confirmez que la coquille, les roulements et le bombage sont dimensionnés pour cela. Un rouleau de calandrage à induction pour le liage thermique doit être livré avec un dessin de bombage.
4. Type de rouleau contre-rouleur. Un rouleau contre-rouleur gainé élargit le pincement et uniformise la pression mais introduit une dérive de dureté et un plafond de température.5. Gravé ou uni. Les coquilles gravées nécessitent la spécification du pourcentage de méplat, de la profondeur et du revêtement post-gravure — voir la gamme de rouleaux de calandrage à gaufrage pour les options de motif.6. Documentation.
Carte thermique à chaud, impression de pincement à charge nominale, graphique de faux-rond à chaud, rapport d'équilibrage, certificats de matériaux.Guide d'achatIndiquez le défaut que vous empêchez, pas seulement les dimensions. "Rouleau de calandre, 2 600 mm de face" invite à un produit de base ; "rouleau de calandre pour liage thermique, 2 500 mm de largeur de travail, 80 N/mm de force de ligne, 190 °C de surface, uniformité transversale ±1,5 °C à température, bombage selon dessin, TIR ≤0,02 mm à chaud, G2,5 à 350 m/min" invite à un produit conçu.
Nommez les tests d'acceptation et qui les supervise. L'uniformité est démontrée à l'état stable, à température de production, rouleau tournant à 3–5 tr/min, à pas moins de 20 points sur la face plus les deux extrémités. L'impression de pincement est réalisée à charge nominale avec le rouleau contre-rouleur monté. Le faux-rond est enregistré à température. La classe d'équilibrage fait référence à la vitesse de fonctionnement maximale.Demandez la stratégie de libération par écrit : type et épaisseur du revêtement, outils de nettoyage, compatibilité des solvants, température de nettoyage. Demandez combien de rectifications la coquille autorise avant que l'épaisseur du revêtement ou la profondeur de la couche ne tombe en dessous des spécifications. Demandez la liste des pièces de rechange, car un rouleau de calandre n'est disponible que par son accessoire le plus faible.Enfin, demandez une liste de contrôle de mise en service — carte thermique, impression, faux-rond, lecture du premier article de brillant. La plupart des nouveaux rouleaux sous-performants sont installés avec les anciennes hypothèses de bombage et le décalage de l'ancien capteur.Analyse des défaillancesSymptôme
MécanismePreuveAction
Bande de brillant en bordure
Zone de bordure au-dessus de la température centrale
La carte infrarouge montre les extrémités chaudes de 5 à 10 °C
Réduire le point de consigne des bords, vérifier
Brillant dans une seule voie
Point de pression locale élevé
| L'impression montre une ligne épaisse |
Rectifier, re-bomber |
Tache répétitive |
Dépôt, dent, faux-rond thermique |
| L'espacement est égal à la circonférence |
Nettoyer, inspecter à chaud, rectifier |
Plissement diagonal |
Plissement double épaisseur |
| Vérification du chemin de bande en amont |
Corriger la tension et le tendeur |
Tache brune après arrêt |
Maintien de la chaleur en veille |
| Journal d'arrêt |
Ouvrir le pincement, refroidir à 120 °C |
Jaunissement sur toute la largeur |
Face au-dessus de la plage de dégradation |
| Test de décalage du capteur |
Recalibrer, abaisser le point de consigne |
Brillant après changement de vitesse |
Temps de séjour augmenté |
| Calcul du temps de séjour |
Verrouiller la recette par vitesse |
Guide de maintenance |
Chaque poste : |
| inspecter la coquille sous lumière oblique, essuyer à 60–80 °C avec un solvant compatible, confirmer que le pincement s'ouvre pendant les arrêts, vérifier l'affichage par rapport à une référence portable. |
Hebdomadaire : |
vérifier le joint rotatif pour les fuites et les vibrations, vérifier l'étalonnage de la charge du pincement avec un film de pression, enregistrer la température de face à cinq positions, inspecter la qualité de la coupe de bordure. |
Mensuel : |
| carte infrarouge complète à température, faux-rond à quatre stations, spectre de vibration des roulements, examen de l'intervalle de nettoyage par rapport au nombre de défauts. |
Annuel : |
vérification du bombage à partir d'une impression de pincement, mesure de l'épaisseur du revêtement, vérification de l'équilibrage et décision de rectification basée sur la tendance du faux-rond mesuré. |
Étude de cas : Une bande de 40 mm en bordure sur une ligne spunbond de 3,2 m |
Un producteur d'hygiène utilisant du spunbond de 18 g/m² à 280 m/min a signalé une bande de brillant de 40 mm sur les deux bords. Le brillant était 11 unités supérieur au centre, la résistance à la traction en bordure était 14 % plus élevée que celle du centre et la résistance au déchirement en bordure était 20 % plus faible. Les rebuts pour défauts de surface s'élevaient à 4,1 %.
Une carte infrarouge à 190 °C a montré que les 120 mm extérieurs fonctionnaient 9 °C de plus. Une impression de pincement à 70 N/mm a montré une pression en bordure 12 % inférieure au centre — un bombage calculé pour une charge plus légère. Les zones de bordure ont été réduites de 8 °C, la coquille a été re-bombée pour la force de ligne réelle, et l'intervalle de nettoyage a été réduit de 24 à 8 heures après la découverte de dépôts dans les mêmes voies.Le delta de brillant est passé de 11 à 3 unités le premier jour de production, l'écart traction bordure/centre s'est réduit à 4 %, et les rebuts sont tombés à 0,9 % sur quatre semaines. La résine, la vitesse et le motif sont restés inchangés.
FAQ1. Le brillant peut-il apparaître sans problème de résistance ?
Oui. Une surface légèrement glacée peut apparaître alors que les points de liage sont corrects, en particulier sur les bandes à faible denier. Vérifiez d'abord le déchirement et l'allongement ; s'ils sont inchangés, le problème est cosmétique mais toujours visible par le client.2. Pourquoi le défaut n'apparaît-il qu'au début d'une série ?
La coquille, le rouleau contre-rouleur et le chemin de bande atteignent leur température stable à des vitesses différentes, de sorte que les premiers 50 à 200 m peuvent fonctionner à une température de surface effective différente. Préchauffez avec le pincement ouvert jusqu'à ce que la face soit à moins de 3 °C du point de consigne.3. Mon point de consigne est de 165 °C contre un point de fusion de 163 °C. Pourquoi une brûlure ?
Parce que la valeur affichée n'est pas la température de surface de contact. Un capteur monté sur le palier ou sous la surface lit couramment 6 à 12 °C de moins, plaçant la surface réelle près de 175 °C. Vérifiez avec un thermocouple de contact à trois positions.
4. Une finition miroir provoque-t-elle du brillant ?
Elle peut. Une finition très fine améliore le transfert de chaleur mais augmente l'adhérence du polymère fondu, augmentant l'accumulation et le transfert de brillant. Un Ra contrôlé de 0,2–0,3 µm avec un revêtement de démoulage est un meilleur compromis.
5. Comment séparer une faute de bombage d'un chauffage inégal ?
Les erreurs de bombage sont symétriques, affectent les deux bords de manière égale et ne répondent pas aux changements de point de consigne de zone. Les erreurs thermiques répondent en quelques minutes. Une impression de pincement les sépare en une seule mesure.
6. La brûlure est-elle toujours la faute du rouleau ?
Non. Les bandes trop sèches, les rebuts contaminés et les agglomérats de mélanges maîtres brûlent à température de surface normale. Si le défaut suit les lots de matériaux plutôt que la position du rouleau, examinez la résine et le sécheur.
7. Quelle température pendant un arrêt ?
En dessous du point de ramollissement — environ 120 °C pour les bandes de polypropylène, avec le pincement ouvert et les rouleaux en jogging. Validez pour le polymère de gaine réel, car les gaines coPET ramollissent bien en dessous de 120 °C.
8. Quand la coquille doit-elle être rectifiée ?
Sur la tendance du faux-rond, pas sur la calandre. Lorsque le TIR à chaud dépasse 0,03 mm, ou lorsque le zonage ne peut plus corriger la variation de brillant, une rectification est nécessaire. Suivez l'épaisseur restante du revêtement pour planifier le remplacement.
Conclusion
Le brillant et la brûlure sont décidés en quelques millisecondes à la surface de la bande, ce qui en fait un problème de spécification plutôt qu'un problème de recette. La séquence qui fonctionne : cartographier la température de face à chaud, prendre une impression de pincement à charge, mesurer le brillant et le déchirement sur le même échantillon, puis changer une variable et enregistrer le résultat. Le contexte technique se trouve dans le guide des rouleaux chauffés par induction électromagnétique ; les gammes de rouleaux pour chaque étape du processus sont répertoriées sous Rouleaux de non-tissé spunbond et Rouleaux de non-tissé spunlace. Lorsque l'accumulation plutôt que le profil thermique est le problème, une surface de rouleau à revêtement céramique modifie le comportement d'adhérence, un rouleau de calandre chauffé par induction réduit le temps de réponse au démarrage, et la section plus large de l'industrie des non-tissés couvre les étapes de processus adjacentes. Le brillant lié au motif sur les bandes hydroenchevêtrées remonte généralement à la coquille du tambour spunlace ou à un rouleau gaufré en aval.
Lecture connexe
· Gammes de produits : Rouleaux de non-tissé spunbond, Rouleau de tirage chromé, Rouleau cylindrique
· Contexte du processus : Industrie des non-tissés, Blog de l'industrie
· Expérience sur grande largeur : Rouleaux de refroidissement chromés : Ligne BOPP de 7,4 m


 Votre message doit contenir entre 20 et 3 000 caractères!